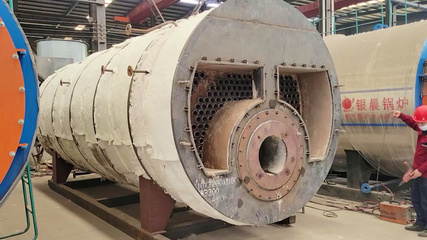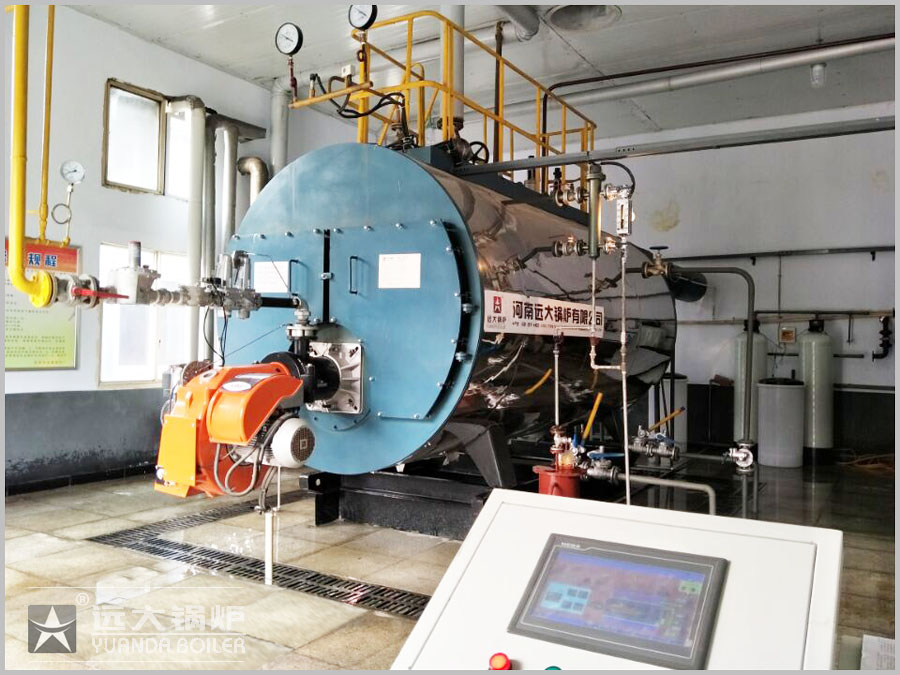
工业锅炉作为高温高压特种设备,其质量直接关系到生产安全与能源效率。从设计图纸到成品出厂,一台工业锅炉至少要经过12道关键质量控制关卡,每一道都有严格的标准与检验记录。
第一道:设计输入评审
确认用户需求、燃料特性、参数范围与法规依据(如《锅炉安全技术规程》),确保设计任务书完整无误。
第二道:设计输出与设计验证
完成热力、强度、烟风阻力等计算,进行设计评审与安全阀排放量校核,防止先天缺陷。
第三道:原材料入厂检验
钢板、钢管、焊材、法兰等必须核对材质证明书,并按规定进行光谱分析、力学性能复验,杜绝以次充好。
第四道:标记移植与下料检验
材料标记移植到每块坯料上,下料尺寸、坡口角度、切割质量均需专检员确认。
第五道:锅筒/集箱制造与焊接控制
筒体卷制、纵环缝焊接要按焊接工艺评定(WPS)执行,焊工资质、焊接参数、层间温度实时监督。
第六道:焊缝无损检测(NDT)
对接焊缝通常100%射线(RT)或超声(UT)检测,角焊缝做磁粉(MT)或渗透(PT),发现超标缺陷必须返修并复检。
第七道:水压试验
在无损检测合格后进行,试验压力一般为工作压力的1.25~1.5倍,保压期间检查变形与泄漏,是对强度与密封性的综合考验。
第八道:热处理与金相检验
对厚壁元件或特定材料进行焊后消除应力热处理,并抽样做金相、硬度检查,防止脆化与延迟裂纹。
第九道:管件与本体装配检验
管排间距、弯管角度、受热面尺寸与图纸完全对应,避免运行中热偏差与磨损。
第十道:安全附件与仪表校验
安全阀须整定压力试验并铅封,压力表、水位计、温度计、超压报警等逐台校验,确保安全保护有效。
第十一道道:保温与外观总检
检查保温层厚度质量、烟风道密封性、平台扶梯牢固程度、铭牌与标志正确性。
第十二道:整体气密/性能调试与出厂验收
模拟运行状态下进行燃烧调试、泄漏排查,检查所有联锁保护。最终由质检部门、监检机构见证,出具质量证明书、监检证书,合格后方可出厂。
结束语
实际上,规模较大的锅炉厂会将上述过程细化为30~50个质量控制点,但它核心始终贯穿“设计-材料-焊接-检测-试验-附件-出厂”的全链条。每一台合格的工业锅炉,都是这十余道质量防线的集成结果。